
 简体中文


Language
Hjem / Nyheder / Industri nyheder / Hvordan fremstilles aluminiumshætter?
Hvordan fremstilles aluminiumshætter?
2026.07.10
Aluminium hætter fremstilles gennem en flertrinsproces, der begynder med at føre aluminiumsspole ind i en stanse- og stansepresse, formning af emnet til en hætteform gennem dybtræknings- og prægematricer, udglødning af den formede hætte for at genoprette duktiliteten, påføring af lakbelægninger og trykt dekoration, montering af en indvendig foring og til sidst inspektion før emballering af kvalitet. Spiritsglass.com opsummerer kernesekvensen som: rensning af aluminiumsspolen, udglødning for at forbedre duktiliteten, udskrivning og belægning af det flade ark, dannelse af hættens form gennem stempling og derefter montering af foringen (Kilde: Spiritsglass.com, What Is the Manufacturing Process of Wine Screw Caps). Præcisionen af formningsmatricerne og konsistensen af udglødningstemperaturen er de to faktorer, der mest direkte bestemmer, om hver hætte opnår den dimensionelle nøjagtighed og mekaniske styrke, der kræves til højhastighedsafdækning på aftapningslinjer.
Råmaterialevalg: Hvorfor legeringskvalitet og tykkelse betyder noget
Fremstillingsprocessen for aluminiumskapper begynder med valget af aluminiumslegeringspladen eller -spolen, og dette materialevalg sætter loftet for hver kvalitetsparameter, den færdige hætte kan opnå.
Den dominerende legering, der bruges på tværs af den globale aluminiumkappeindustri, er 8011 aluminium, en bearbejdet aluminiumslegering med små tilsætninger af silicium, jern og sporstoffer, der giver den den kombination af egenskaber, som dybtrækningsprocessen kræver. Chalco Aluminiums tekniske oversigt over hættebeholdning bekræfter, at 8011 aluminium lukkeplade er en specialiseret legering til hætter med god styrke, forlængelse og dybtrækningsydelse, plus en lav øregang og god fladhed, og at disse egenskaber er vigtige for lange hætter såsom 30 x 60 mm ROPP hætter og til jævn løb, chco-print-belægning, Aluminium, 8011 aluminiums flaskehætter). Et kinesisk patent på produktion af vinflaskehætter af aluminium bekræfter, at 8011-legering behandlet med optimeret multi-pass valsning og udglødning opnår en trækstyrke på 140 til 150 MPa og dybtrækshøjde på 6 cm, med en udbyttegrad på over 98 procent (Kilde: Google-patenter CN101845575B, produktionsmetode for aluminiumsplade til dybtrækkende vinflaskehætte).
Pladetykkelse er specificeret præcist ud fra hættetypen. Spiritsglass.com bemærker, at aluminiumsplader til hættefremstilling typisk ligger mellem 0,2 mm og 0,5 mm tykke , afhængigt af anvendelsen og kravene (Kilde: Spiritsglass.com, How Are Aluminium hætter Made). Farmaceutiske hætteglasforseglinger er i den tyndere ende af dette område for at lette afrivningen, mens ROPP skruelåg til spiritus kræver større vægtykkelse for at understøtte gevindrullning uden at revne ved det foldede tyverisikre bånd.
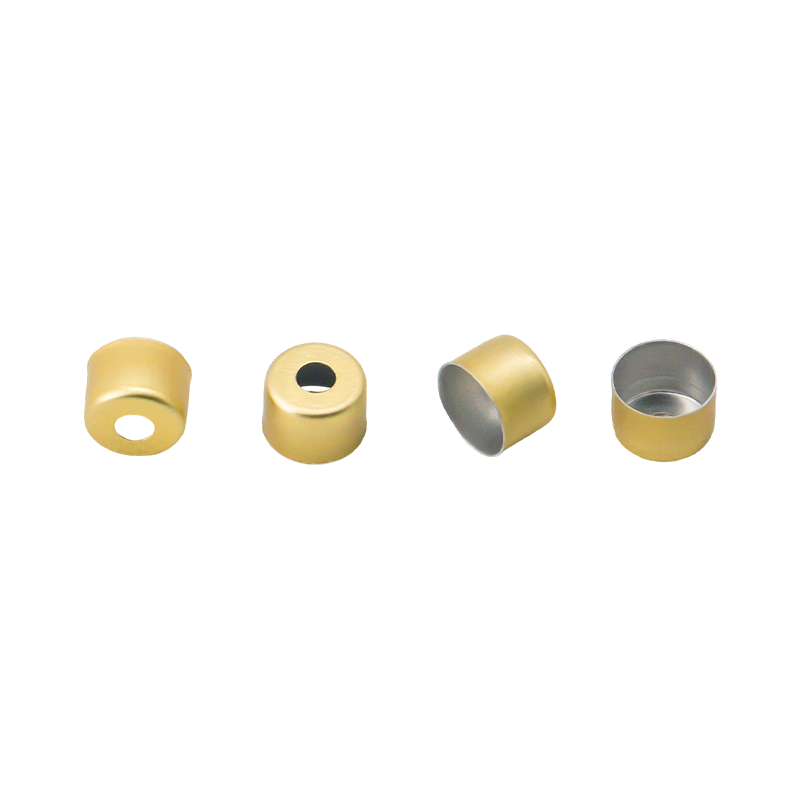
Trin et: Rengøring og udglødning af aluminiumsspolen
Før nogen formning eller dekoration finder sted, rengøres den indgående aluminiumsspole for at fjerne rullende olier, overfladeoxider og partikelforurening, der ville forstyrre lakkens vedhæftning og matriceydelse. Denne rengøringsfase bruger typisk alkalisk affedtning efterfulgt af vandskylning og tørring i luften.
Efter rensning gennemgår spolen udglødning før trykning og formning. Spiritsglass.com beskriver dette trin: udglødning involverer opvarmning af aluminiumet til en bestemt temperatur og derefter langsomt afkølet det, hvilket forbedrer duktiliteten og reducerer interne spændinger fra valseprocessen, hvilket gør aluminiumet mere formbart og tillader det let at formes til den ønskede form uden at revne (Kilde: Spiritsglass.com, What Is the Cap Screew Sturing Process of Winufacsw). Udglødningstemperaturen og afkølingshastigheden skal kontrolleres præcist, da overglødning giver materiale, der er for blødt og tilbøjeligt til at rynke under formning, mens underglødning efterlader restspænding, der forårsager revner i matricehjørnerne under dybtrækning.
Trin to: Lakbelægning og udskrivning på det flade ark
Et afgørende træk ved fremstilling af aluminiumshætter er, at dekoration og beskyttende belægning påføres den flade spole før formning, ikke efter. Dette er mere effektivt end efterformende dekoration og giver en mere ensartet belægningstykkelse på tværs af den komplekse tredimensionelle geometri af en formet hætte.
Påføring af beskyttende lak
En belægningsmaskine påfører en lysfarvet eller klar lak på aluminiumsoverfladen. HM Bottle Caps bekræfter, at en belægningsmaskine påfører en lysfarvet lak på overfladen, efterfulgt af en 25 minutters tørreproces i en hærdeovn, før arket går videre til udskrivningsstadiet (Kilde: HM Bottle Caps, How Are Aluminum Caps Manufactured). For hætter beregnet til kontakt med fødevarer, drikkevarer og farmaceutiske produkter skal den indvendige belægning, der kommer i kontakt med produktet, overholde gældende regler for kontakt med fødevarer. Chalco Aluminium bekræfter, at kombineret med fødevaregodkendte lakker opfylder 8011-aluminium-lukkepladen FDA og EU's fødevarekontaktregler for vin, vand, læskedrikke og farmaceutisk emballage (Kilde: Chalco Aluminium, 8011 aluminiumsflaskehætter).
Udskrivning af logoer og branding
Efter at basislakken er påført og hærdet, indprinter en trykcylinder logoer, mønstre, lovtekst eller dekorative elementer på arket. Spiritsglass.com bemærker, at højkvalitetstrykteknikker såsom offsettryk eller digitaltryk bruges til at sikre klare og levende billeder, og at dette trin giver branding til producenten, samtidig med at det hjælper med at identificere produkttypen og oprindelsen (Kilde: Spiritsglass.com, What Is the Manufacturing Process of Wine Screw Caps). Præcisionen af registreringen mellem printlaget og de fysiske egenskaber af hætten, der vil blive dannet i næste fase, er kritisk: det trykte kunstværk skal placeres centralt på toppanelet og skørtet af den færdige hætte, hvilket kræver stram kontrol af arkspændingen og printcylinderens position.
Trin tre: Blanking og dyb tegning for at danne hætteformen
Formningsstadiet er den mekaniske kerne i fremstillingen af aluminiumshætter. Den dekorerede aluminiumsspole føres ind i en højhastighedsprægepresse, hvor en række progressive matricer skærer, tegner og danner det flade ark til den færdige hættes tredimensionelle geometri.
Blanking
Den første matricestation udstanser cirkulære emner fra spolen med den nøjagtige diameter, der kræves til hættens specificerede højde og diameter. Blankstørrelsen beregnes ud fra de endelige hættedimensioner, da metallet bliver tyndere, når det trækker ned, og det tomme område skal give nok materiale til at nå den fulde hættehøjde uden at rive i bundens hjørner. IMARC Groups produktionsfabriksrapport bekræfter, at blanking er den første formningsoperation i en kontinuerlig sekvens, der inkluderer blanking og stempling, formning og krølning, foring og kvalitetsinspektion på en produktionslinje (Kilde: IMARC Group, Aluminium Bottle Caps Manufacturing Plant Cost, DPR 2026).
Dyb tegning og prægning
Den blankede skive passerer gennem en sekvens af progressive matricer, der trækker det flade emne ind i en skålform ved at tvinge det gennem en matrice med et slag, og strækker metalvæggen til den nødvendige højde, mens bunden forbliver flad. HM Bottle Caps beskriver denne fase: udskårne aluminiumemner passerer gennem flere matricer og udstansninger for gradvist at danne de strukturelle egenskaber af flaskehætten, såsom gevind, ribber og flanger, og denne fase kræver højpræcisionsoperationer for at sikre, at lågene passer perfekt til beholderåbningerne (Kilde: HM Bottle Caps, How Are Alumactured). Ørefrekvensen af aluminiumslegeringen, som er dens tilbøjelighed til at danne uregelmæssige ører ved den øverste kant af skålen på grund af plan anisotropi, skal kontrolleres gennem legeringsudvælgelse og rulleproces, da høj ørering kræver trimning for at producere en plan hættekant.
Gevindrulning til skruelåg
For ROPP skruelåg udføres gevindrulning som en separat operation, efter at den grundlæggende kopform er etableret. Et rifleværktøj eller gevindrullematrice presser gevindprofilen ind i skørtet af den dannede skål. Det tyverisikre bånd i bunden af skørtet er præperforeret med en række snit, der gør det muligt for båndet at brække, når hætten åbnes første gang, hvilket giver en indlysende indikator. IMARC Group identificerer formning og krølning som et kontinuerligt sekvenstrin i produktionslinjen, hvilket afspejler integrationen af trådrulning, flangedannelse og krølledannelse i den progressive formningssekvens (Kilde: IMARC Group, Aluminium Bottle Caps Manufacturing Plant Cost).
Trin fire: Post-forming udglødning til duktilitetsgenoprettelse
Dybtræknings- og prægningsoperationerne hærder aluminiumet, øger dets hårdhed, men reducerer dets duktilitet. Et andet udglødningstrin efter formning genopretter den duktilitet, der er nødvendig for, at hætten fungerer korrekt under dækningsprocessen, hvor påføringshovedet ruller tråden og folder det tyverisikre bånd uden at revne metallet.
Spiritsglass.com bekræfter dette trin: dannede hætter gennemgår udglødning, som involverer opvarmning til en bestemt temperatur og langsom afkøling, for at tillade metallet at blive mere formbart og lettere at arbejde med, hvilket sikrer gode mekaniske egenskaber og tilstrækkelig styrke til den tilsigtede brug (Kilde: Spiritsglass.com, How Are Aluminum Caps Made). HM Bottle Caps tilføjer, at dette udglødningstrin forbedrer duktiliteten og bearbejdeligheden af aluminiumsmaterialet, mens det forbedrer lågets samlede styrke og holdbarhed (Kilde: HM Bottle Caps, How Are Aluminum Caps Manufactured).
Trin fem: Indføring af liner
De fleste funktionelle aluminiumshætter kræver en indvendig foring, der giver den primære tætningsflade mod flaskemundingen. Foringsmaterialet vælges ud fra det produkt, der forsegles, og den nødvendige forseglingsevne.
- PE-skumforinger: bruges til drikke- og fødevareapplikationer, der giver god komprimerbarhed og tilpasning til mindre uregelmæssigheder i flaskefinish
- Saranex liners: en co-ekstruderet film, der kombinerer polyethylen med et PVDC-barrierelag, brugt til produkter, der kræver ilt- eller aromabarriereevne
- PVC-fri sammensatte foringer: mere og mere specificeret, efterhånden som producenter bevæger sig væk fra PVC af hensyn til bæredygtighed og lovgivningsmæssige overholdelse, med tin-fri sammensatte alternativer, der giver tilsvarende tætningsydelse
- Induktionsvarmeforseglingsforinger: bruges til farmaceutiske og nutraceutiske applikationer, hvor en hermetisk forsegling verificeret ved induktionssvejsning giver bevis for manipulation og fugtbarriereydelse
Chalco Aluminiums specifikationsvejledning angiver krav til foring og forsegling som en vigtig bestillingsparameter, herunder type foring såsom PE-skum, Saranex, PVC eller PVC-fri forbindelse eller gummiprop, sammen med eventuelle specielle krav såsom CO2-retention for kulsyreholdige drikkevarer eller hot-fill-kompatibilitet for termisk forarbejdede produkter (Kilde: Chalco Aluminum Bottle 801 Aluminum, 801 Aluminum). Foringen indsættes og krympes eller limes ind i hætteskallen ved hjælp af en automatiseret foringsmaskine, der påfører en ensartet indføringskraft på tværs af hver hætte i produktionskørslen.
Trin seks: Kvalitetsinspektion og emballering
Før aluminiumshætter forlader produktionsanlægget, verificerer automatiserede inspektionssystemer, at hver hætte opfylder dimensionelle, kosmetiske og funktionelle specifikationer. IMARC Group bekræfter, at kvalitetsinspektion er et standard dedikeret trin i produktionsprocessen for aluminiumsflaskehætter, efter påføring af foring og forseglingsmasse og forudgående endelig emballering (Kilde: IMARC Group, Aluminum Bottle Caps Manufacturing Plant Cost).
Inspektionsparametre
- Dimensionsbekræftelse: hættens diameter, højde, gevindstigning og tyverisikret båndposition kontrolleres mod tegningstolerancer ved hjælp af synssystemer eller kontaktmålere
- Liner tilstedeværelse og position: automatiserede sensorer bekræfter, at en liner er til stede i hver hætte, og at den er korrekt placeret i stedet for at vippes eller er delvist indsat
- Kosmetisk inspektion: trykregistrering, lakdækning og overfladefejl, inklusive buler, ridser og kantrevner, inspiceres af synssystemer, der afviser enhver hætte, der falder uden for acceptable grænser
- Tyverisikre båndintegritet: de forskårne perforeringer i det tyverisikre bånd skal være til stede og have korrekt afstand for at sikre, at båndet brækker rent ved første åbning i stedet for at rives uregelmæssigt eller slet ikke knækker
| Fremstillingsstadiet | Nøglebetjening | Kritisk kvalitetsparameter |
| Forberedelse af spole | Rengøring og forformning af udglødning | Duktilitet, overfladerenhed for lakvedhæftning |
| Dekoration | Lakbelægning og tryk | Belægningens ensartethed, printregistrering, overensstemmelse med fødevarekontakt |
| Dannelse | Blanking, dybtegning, trådrulning | Dimensionsnøjagtighed, ørering, gevindprofil |
| Postformende udglødning | Duktilitetsgenoprettelse | Hårdhed, revnemodstand under dækning |
| Liner indsættelse | Linervalg og crimpning | Foringstype, siddekonsistens, barriereydelse |
| Kvalitetskontrol | Syns- og dimensionskontrol | Dimensioner, liner tilstedeværelse, kosmetik, båndintegritet |
Typer af aluminiumskapper produceret ved denne proces
Den samme grundlæggende fremstillingssekvens, tilpasset med forskellige matricegeometrier, foringsspecifikationer og dekorationskrav, producerer hele udvalget af aluminiumkappetyper, der bruges på tværs af flere industrier.
- ROPP skruelåg: Roll-On tyverisikre hætter, der bruges til vin, spiritus, olivenolie og farmaceutiske sirupper, påført beholdere uden forformede gevind ved hjælp af et hættehoved, der ruller gevindet ind i hætten efter påføring
- Farmaceutiske hætteglasforseglinger: tynde aluminiumshætter krympeforseglet over gummipropper på injicerbare medicinhætteglas, hvilket giver sterilt bevis på manipulation og yderligere beskyttelse af gummiseptumet
- Drikkronehætter: bruges til kulsyreholdige læskedrikke og ølflasker, med en bølgekant, der er krympeforseglet mod flaskens finish
- Twist-off låg til madkrukker: påføres med præ-formede tråde, der matcher krukkens finish, hvilket giver en genlukkelig lukning til saucer, konserves og krydderier
- Afrivning af aluminiumsfolieforseglinger: varmeforseglet eller induktionssvejset til beholderens mund, hvilket giver barrierebeskyttelse og manipulationsbevis, der fjernes fuldstændigt før brug
CJL Aluminium hætter sortimentet dækker de vigtigste hættetyper, der produceres af denne fremstillingssekvens, med materialespecifikationer, foringsmuligheder og dekorationsmuligheder, der matcher kravene til drikkevare-, fødevare- og farmaceutiske emballageapplikationer på tværs af globale markeder.
Nyheder
-
En fyldt flaske oral suspension kommer af stregen, låget drejes af en kunde, og folieskiven bliver siddende inde i låget i stedet for på flaskens kant. Der er ingen forseglin...
READ MORE -
Et vaccinehætteglas forlader påfyldningslinjen, kører med lastbil og ankommer med en tynd væskefilm på skulderen. Hætten er tæt, men den indvendige forsegling er aldrig bunde...
READ MORE -
En påfyldningslinje med 200 hætteglas i minuttet stopper pludseligt. Hver hætte i den sidste batch har en løs folieforing, og lækagetesten mislykkes. Synderen er sjældent sel...
READ MORE -
En fyldt HDPE-flaske forlader påfyldningslinjen med en hætte tilspændt til spec. Den passerer under en induktionsforsegling, og sekunder senere skal folien inde i låget binde...
READ MORE
Relaterede produkter
-

En manipulationssikker aluminiumsforsegling. Hætten har præ-skårede, knækkelige "broer", der forbinder hovedhætten med en trækflig. Åbning kræver, at disse broer rives i stykker, hvilket giver klar...
Se mere -

En standard og økonomisk aluminium lukning til infusionsflasker. Dets store midterhul efterlader gummiproppen blotlagt, hvilket giver sterile pigge eller nåle direkte adgang til øjeblikkelig brug, ...
Se mere -

En manipulationssikker aluminiumsforsegling til infusionsflasker. Dens design inkorporerer præ-skårede, knækkelige broer omkring hætten. Åbning opnås ved at anvende kraft på en udpeget flig, som br...
Se mere -

En standard og økonomisk aluminiumsforsegling designet til injektionshætteglas. Det midterste hul gør, at gummiproppen kan eksponeres for nålegennemtrængning, hvilket giver en sikker krympeforsegli...
Se mere -

En præcisionsforseglingsløsning designet til patronbaserede lægemiddelleveringssystemer, såsom fyldte sprøjter og peninjektorer. Det sikrer steril integritet og sikker, pålidelig nåleadgang til inj...
Se mere
-
Tag kontakt
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Mingzhu Road nr. 1, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, Kina
Oplysningerne på denne hjemmeside er kun beregnet til brug i lande og jurisdiktioner uden for Folkerepublikken Kina.
-
Produkt
Aluminium-plastik hætter Aluminium hætter Euro PP hætter PP-beholdere til kontaktlinser med folieforsegling Plastophæng til infusionsflaske Jerry Can i plast -
WhatsApp
Chris

-
WeChat
Lilian

Copyright © 2025 Jiangsu Changjiang Lids Co., Ltd. Alle rettigheder forbeholdes.
OEM Pharmaceutical Packaging Producent
Leverandør af farmaceutiske hætter
