
 简体中文


Language
Hjem / Nyheder / Industri nyheder / Varmeinduktionsforsegling til farmaceutiske hætteglas: Sådan fungerer hætter og folieforinger
Varmeinduktionsforsegling til farmaceutiske hætteglas: Sådan fungerer hætter og folieforinger
2026.10.08
Et vaccinehætteglas forlader påfyldningslinjen, kører med lastbil og ankommer med en tynd væskefilm på skulderen. Hætten er tæt, men den indvendige forsegling er aldrig bundet. Varmeinduktionsforsegling forhindrer dette resultat, når folieforingen, hætten og forseglingshovedet passer til flaskehalsen. Resultatet er en hermetisk barriere, der holder stoffet sterilt, stopper lækager og viser, om en beholder er blevet åbnet.
Hvad varmeinduktionsforsegling faktisk gør
Varmeinduktionsforsegling er en kontaktløs proces, der binder en folieforing til kanten af en flaske eller et hætteglas. Et tætningshoved skaber et vekslende elektromagnetisk felt. Feltet passerer gennem plasthætten og opvarmer kun aluminiumsfolien inde i foringen. Varmen smelter en polymerbelægning på folien. Tryk fra låget skubber den smeltede polymer mod beholderkanten. Når polymeren afkøles, danner den en lufttæt forsegling, der er svær at skrælle uden synlige skader.
I modsætning til lim eller en simpel prespasning, er induktionsforsegling ikke afhængig af klæbemiddel, der kan svigte med fugt eller tid. Det opvarmer heller ikke produktet. Det betyder noget for vacciner, antibiotika og infusionsopløsninger, fordi overskydende varme kan nedbryde aktive ingredienser. En korrekt indstillet sealer leverer energi i et smalt vindue, og indholdet holder sig inden for deres temperaturgrænser.
Sådan fungerer processen trin for trin
Sekvensen er kort, men hvert trin påvirker forseglingskvaliteten.
- Beholderen fyldes, og en hætte med en folieforing sættes på halsen. Hætten skal holde foringen fladt mod fælgen.
- Beholderen passerer under induktionsforseglingshovedet. Hovedet udsender et højfrekvent felt. Aluminiumsfolien absorberer energi og opvarmes hurtigt.
- Polymerbelægningen på folien når sit smelteområde, normalt inden for en brøkdel af et sekund til et par sekunder.
- Hætten strammes ofte umiddelbart efter forseglingen, mens polymeren stadig er blød, hvilket forbedrer kontakten.
- Forseglingen afkøles og sætter sig. En ordentlig forsegling kan ikke bedømmes ved at se på hætten. Brug en skrælningstest eller tryktest.
Variabler inkluderer linjehastighed, effekt, frekvens, hættemateriale, foringskonstruktion og halsfinish. En indstilling for en 20 mm oral væskeflaske fungerer ikke automatisk for en 32 mm infusionsflaske. Bredere halse har normalt brug for mere kraft og tid til ensartet opvarmning.
Folieforinger, hætter og beholderkompatibilitet
En varmeinduktionsforsegling er et system, ikke en enkelt del. Folieforingen skal passe til låget og flasken. Hætten skal være gennemsigtig over for det elektromagnetiske felt, så de fleste induktionshætter er lavet af polypropylen eller polyethylen. En metalhætte kan ikke bruges direkte over en induktionsforing, fordi metalskallen ville blokere feltet.
Liner konstruktion
De fleste induktionsforinger er flerlagsstrukturer. En typisk foring indbefatter en papir- eller skumbagside, et voks- eller polymerlag, et aluminiumsfolielag og en varmeforseglingsbelægning. Bagsiden giver foringen stivhed, så den sidder fladt inde i hætten. Folien absorberer den elektromagnetiske energi. Varmeforseglingsbelægningen bestemmer bindingsstyrken til beholdermaterialet, såsom polyethylen med høj densitet, polypropylen eller glas.
Belægningen betyder noget. En belægning designet til polyethylen binder muligvis ikke godt til glas. En belægning, der forsegler for aggressivt, kan være svær for slutbrugeren at skrælle. En belægning, der tætner for svagt, kan lække under transport. For farmaceutisk emballage leverer foringsleverandører ofte data om forseglingsstyrke og kompatibilitetsdiagrammer. Disse dokumenter bør være en del af den tekniske fil for lægemidlet.
Kasket og hals finish
Hætten og flaskehalsen kontrollerer, hvor jævnt foringen kommer i kontakt med fælgen. En hals med en bule, flash eller ujævn overflade kan skabe en kanal, hvor forseglingen aldrig dannes. Hætten skal også give tilstrækkeligt nedadrettet tryk under forseglingen. Hvis hætten er for løs, rører foringen muligvis ikke fælgen. Hvis hætten er overspændt før forsegling, kan foringen rynke. En almindelig praksis er at påføre hætten med et kontrolleret drejningsmoment, tætning og derefter tilspænde til en endelig specifikation.
Til farmaceutiske hætteglas og flasker er aluminiumshætter og aluminiumsplasthætter meget brugt, fordi de kombinerer mekanisk beskyttelse med en induktionsforsegling indeni. Aluminiumsplasthætter kan fremstilles med forskellige åbningsfunktioner såsom brotype, blomstertype eller afrivningsstrukturer. Disse funktioner påvirker, hvordan forseglingen åbnes, og hvordan manipulationsbeviser præsenteres, ikke om induktionsforsegling kan bruges. Forseglingsevnen afhænger stadig af foringen og halsfinishen.
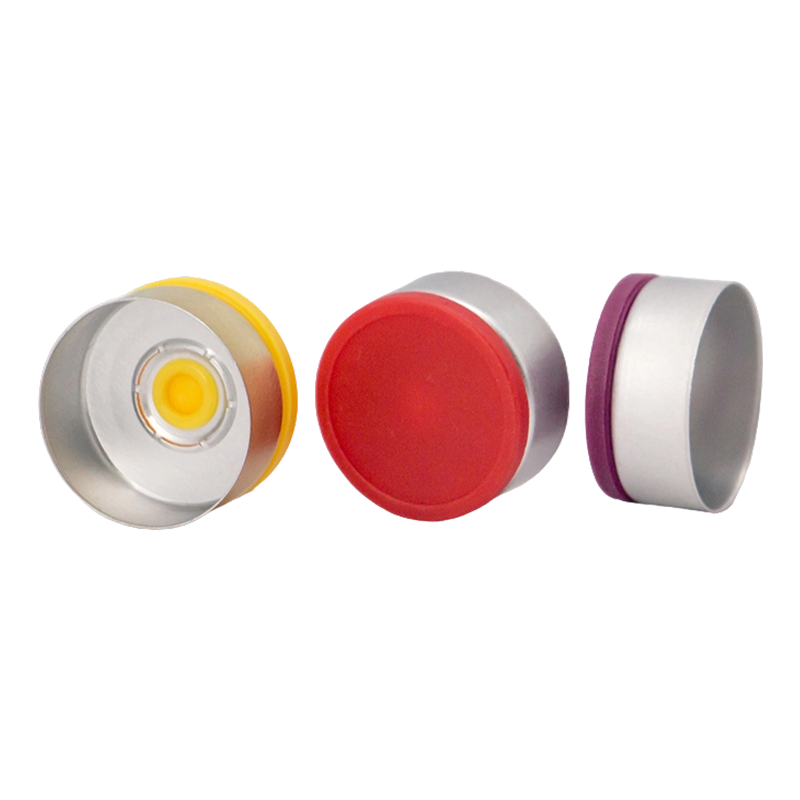 Brotype aluminium-plastikhætte til injektionshætteglas, ZB 20 mm Indgrebssikker ZB 20 mm hætte med lav åbningskraft og rent brobrud, velegnet til antibiotika, vaccine, frysetørret og diagnostisk hætteglasforsegling. Se produkt →
| Container | Typisk kasket | Forseglingsovervejelse |
|---|---|---|
| Injektionshætteglas | Aluminiumsplastikhætte med trækring eller afrivning | Lille hals og høj sterilitet; verificere fuld fælgkontakt. |
| Infusionsflaske | Riv aluminiumsplastikhætten af | Store hals- og trykændringer; tjek forseglingen efter sterilisering. |
| Oral væskeflaske | Aluminium trækring hætte | Patientåbning; afbalancere tætningsstyrke med nem fjernelse. |
Hvor varmeinduktionsforsegling har betydning i farmaceutisk emballage
Induktionsforsegling er almindelig i tre hovedbeholdergrupper: injektionshætteglas, infusionsflasker og orale væskeflasker. Hver gruppe har forskellige risici og tætningskrav.
Injektionshætteglas har normalt små halse og høje krav til sterilitet. En lækagebane kan tillade mikroorganismer at komme ind i hætteglasset, så tætningen skal være kontinuerlig rundt om hele kanten. Hætten inkluderer ofte en aluminiumsplastikskal med en trækring eller afrivningstop. Under forseglingen binder foringen til glas- eller plastikhalsen. Efter forsegling giver hætten en manipulationssikker bro, der knækker, når brugeren åbner hætteglasset.
Infusionsflasker er større og tungere. De kan være lavet af glas eller plastik og kan rumme hundredvis af milliliter. Forseglingen skal modstå trykændringer under sterilisering, transport og ophængning. En afrivningshætte af aluminiumsplastik bruges ofte, fordi den giver sundhedspersonalet mulighed for at fjerne midterskiven og få adgang til proppen uden at skære i metallet. Induktionsforseglingen skal forblive intakt under proppen, fordi proppen danner den primære lukning, og folien tilføjer en ekstra barriere.
Orale væskeflasker håndteres ofte af patienter derhjemme. Forseglingen skal være let at åbne, men stadig give synlige beviser for manipulation. En trækring af aluminiumshætte er almindelig til sirup og suspensionsflasker. Hvis induktionsforseglingen er svag, kan flasken lække i apoteksposen eller under forsendelse. Hvis forseglingen er for stærk, kan brugeren have brug for et værktøj til at åbne den, hvilket øger risikoen for spild.
 Riv af aluminium-plastikhætte ZD 26 mm til infusionsflasker Let-tear ZD 26 mm hætte til infusionsflasker, med pålidelig åbning og RTU/RTS muligheder for saltvand, dextrose, ernæring, kemoterapi og antibiotika infusioner. Se produkt →
 Pull-Ring-hætte af aluminium 15 mm/16 mm til orale væskeflasker Træk-ringhætte i ét stykke til flasker med orale væsker, der giver et-trins åbning, definitive manipulationsbeviser, ren fjernelse og en lækagebestandig forsegling til sirupper og suspensioner. Se produkt →
Almindelige fejltilstande og hvordan man undgår dem
De fleste induktionsforseglingsdefekter falder i nogle få kategorier. At forstå dem hjælper med fejlfinding og leverandørkvalificering.
- Svag eller delvis forsegling: Foringen har muligvis ikke nået den nødvendige temperatur, eller hætten har muligvis ikke presset foringen jævnt mod fælgen. Tjek effekt, opholdstid og hættemoment. Undersøg halsfinishen for skår eller ovalitet.
- Brændt eller forkullet liner: For meget kraft eller for langsom linjehastighed kan overophede folien og nedbryde polymeren. Forseglingen kan se komplet ud, men har lav skrælningsstyrke.
- Foring sidder fast i hætten: Varmeforseglingsbelægningen kan være bundet til hætten i stedet for beholderen. Dette peger ofte på en foringsorienteringsfejl eller en belægning, der ikke er kompatibel med beholdermaterialet.
- Lækage efter sterilisering: Damp- eller varmesterilisering kan belaste forseglingen. Hvis beholderen og foringen udvider sig med forskellige hastigheder, kan bindingen åbne sig. Tryktest før og efter sterilisering.
- Inkonsistente resultater på tværs af en batch: Variation i hættens drejningsmoment, halsdimensioner eller foringsparti kan forårsage periodiske fejl. Statistisk proceskontrol på disse input er mere effektiv end kun at inspicere færdige containere.
Validering er ikke en engangsbegivenhed. Når tætningsparametrene er indstillet, skal du udfordre dem med værste tilfælde. Disse omfatter de laveste og højeste linjehastigheder, det minimale og maksimale hættemoment og de ældste og nyeste linerpartier.
Valg af et tætningssystem og en emballageleverandør
Når du vælger et induktionsforseglingssystem, skal du starte med beholderen. Mål halsens finishdiameter, materialet og produktionslinjens hastighed. Vælg derefter et tætningshoved, der kan levere nok kraft ved den hastighed. Mindre hoveder er ikke altid svagere, men de har et mindre dækningsområde. For flasker med bred mund kan det være nødvendigt med et større hoved eller flere hoveder for at undgå kolde pletter.
Foringen og hætten skal være kvalificeret sammen. Spørg leverandøren om data om tætningsstyrke, anbefalede drejningsmomentområder og prøver til linjeforsøg. En god leverandør vil hjælpe med fejlfinding i stedet for blot at sælge en kasse med liners. Inden for farmaceutisk emballage er dokumentation afgørende. Linerspecifikationen, analysecertifikatet og ændringskontrolposterne bør være tilgængelige for audit.
Virksomheder, der specialiserer sig i farmaceutiske hætter, tilbyder ofte aluminiumshætter, aluminiumsplasthætter og Euro PP-hætter til forskellige flasketyper. Aluminiumsplastikhætter er tilgængelige til injektionshætteglas, infusionsflasker og orale væsker, med brotype, blomstertype eller afrivningsdesign. Disse hætter fungerer med induktionsforsegling, men den endelige forseglingskvalitet afhænger stadig af foringen, flasken og forseglingsprocessen. Involver hætteleverandøren tidligt, så halsfinish, hættedesign og linervalg er på linje.
For flere detaljer om, hvordan aluminiumsplasthætter er konstrueret, og hvor de bruges, se denne guide til aluminium plasthætter til hætteglas . Hvis du har brug for hjælp til at matche en hætte og foring til din påfyldningslinje, kontakt vores team .
Afsluttende tanker
Varmeinduktionsforsegling beskytter produktet fra fabrikken, indtil patienten åbner det. Forseglingen er kun så god som den svageste grænseflade: foringen til beholderkanten. Når folien, hætten, halsfinishen og forseglingsprocessen er på linje, giver induktionsforsegling en hermetisk barriere, der er ren, konsistent og nem at validere.
Behandl hætten og foringen som en del af beholderens lukkesystem, ikke som en eftertanke. Kvalificer dem sammen, overvåg de kritiske parametre, og kontroller forseglingen igen efter enhver ændring. En lækagefri flaske er resultatet af en kontrolleret proces.
Nyheder
-
En fyldt flaske oral suspension kommer af stregen, låget drejes af en kunde, og folieskiven bliver siddende inde i låget i stedet for på flaskens kant. Der er ingen forseglin...
READ MORE -
Et vaccinehætteglas forlader påfyldningslinjen, kører med lastbil og ankommer med en tynd væskefilm på skulderen. Hætten er tæt, men den indvendige forsegling er aldrig bunde...
READ MORE -
En påfyldningslinje med 200 hætteglas i minuttet stopper pludseligt. Hver hætte i den sidste batch har en løs folieforing, og lækagetesten mislykkes. Synderen er sjældent sel...
READ MORE -
En fyldt HDPE-flaske forlader påfyldningslinjen med en hætte tilspændt til spec. Den passerer under en induktionsforsegling, og sekunder senere skal folien inde i låget binde...
READ MORE
Relaterede produkter
-

En præcisionsforseglingsløsning designet til patronbaserede lægemiddelleveringssystemer, såsom fyldte sprøjter og peninjektorer. Det sikrer steril integritet og sikker, pålidelig nåleadgang til inj...
Se mere -

En sikker og ergonomisk støtteløsning designet til sikkert at opbevare infusionsbeholdere i kliniske og plejemæssige omgivelser. Dens ketcherdesign med et integreret håndtag sikrer stabil, bærbar a...
Se mere -

En pålidelig og manipulationssikker forseglingsløsning designet til standard injektionshætteglas. Det sikrer beholderforseglingens integritet og sikker nåleadgang til flydende medicin. ZB strukt...
Se mere -

En pålidelig og manipulationssikker forseglingsløsning designet til standard injektionshætteglas. Det sikrer beholderforseglingens integritet og sikker nåleadgang til flydende medicin. En profes...
Se mere -

En specialiseret forseglingshætte designet til hætteglas til farmaceutiske injektioner. Den har et design, der er let at rive af på aluminiumshætten, hvilket giver brugerne mulighed for at åbne den...
Se mere -

En specialiseret forseglingslåg designet til infusionsflasker, bestående af en aluminiumshætte af brotypen og en plastikhætte. ZB strukturelt design giver fordelen ved lav åbningskraft, og ved f...
Se mere
-
Tag kontakt
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Mingzhu Road nr. 1, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, Kina
Oplysningerne på denne hjemmeside er kun beregnet til brug i lande og jurisdiktioner uden for Folkerepublikken Kina.
-
Produkt
Aluminium-plastik hætter Aluminium hætter Euro PP hætter PP-beholdere til kontaktlinser med folieforsegling Plastophæng til infusionsflaske Jerry Can i plast -
WhatsApp
Chris

-
WeChat
Lilian

Copyright © 2025 Jiangsu Changjiang Lids Co., Ltd. Alle rettigheder forbeholdes.
OEM Pharmaceutical Packaging Producent
Leverandør af farmaceutiske hætter
