
 简体中文


Language
Hjem / Nyheder / Industri nyheder / Varmeinduktionsforsegling i farmaceutisk emballage: proces, hætter og kvalitetskontrol
Varmeinduktionsforsegling i farmaceutisk emballage: proces, hætter og kvalitetskontrol
2026.10.02
En påfyldningslinje med 200 hætteglas i minuttet stopper pludseligt. Hver hætte i den sidste batch har en løs folieforing, og lækagetesten mislykkes. Synderen er sjældent selve kasketten. Ni ud af ti gange er varmeinduktionsforseglingsprocessen ikke afstemt. Varmeinduktionsforsegling er ikke en simpel varmepåføring. Den bruger et elektromagnetisk felt til at generere varme inde i hætten, smelter et polymerlag og binder en aluminiumsfolie til beholderkanten. Når feltstyrken, opholdstiden eller hættens drejningsmoment driver, svigter tætningen lydløst. Denne artikel forklarer, hvordan induktionsforsegling virker, hvor det går galt, og hvordan man vælger hætter og foringer, der matcher din påfyldningslinje.
Sådan fungerer varmeinduktionsforsegling
Et induktionsforseglingshoved indeholder en spole, der fører højfrekvent vekselstrøm. Dette skaber et magnetfelt. Når en beholder med låg passerer under hovedet, inducerer feltet hvirvelstrømme i aluminiumsfolien inde i låget. Folien varmes op på millisekunder. En polymerbelægning på folien smelter og binder til beholderlæben. Efter at beholderen forlader feltet, afkøles polymeren under trykket fra låget og danner en hermetisk forsegling.
Denne proces adskiller sig fra ledningsvarmeforsegling. Ledningsforsegling bruger opvarmede plader eller ruller, der berører hætten eller beholderen. Den overfører varme udefra og ind. Induktionsforsegling opvarmer kun folien, så låget og produktet forbliver køligere. For varmefølsomme biologiske lægemidler, vacciner og antibiotika beskytter denne forskel stoffet. Det reducerer også risikoen for deformation af hætten og produktfordærvelse.
Typiske induktionsforseglingsparametre for farmaceutiske linjer omfatter en frekvens på 20 til 100 kHz, en effekt på 1 til 6 kW og en opholdstid på 0,5 til 3 sekunder. Hættemomentet falder normalt mellem 15 og 25 tommer-pund for 20 mm hætteglas og 20 til 35 tommer-pund for 28 mm eller større lukninger. En tolerance på plus eller minus 2 tommer-pund er almindelig. Foringsfolietykkelsen varierer fra 0,5 til 1,5 mm. Hver kombination af beholder, låg og foring har brug for sin egen validering.
Kritiske parametre og fejlpunkter
Induktionsforsegling mislykkes, når en eller flere parametre bevæger sig uden for det validerede vindue. Tabellen nedenfor viser almindelige parametre, typiske områder og de defekter, der opstår, når de driver.
| Parameter | Typisk rækkevidde | Fejltilstand, hvis uden for rækkevidde |
|---|---|---|
| Effektudgang | 1 til 6 kW | Lav effekt forårsager svage eller ufuldstændige tætninger; høj effekt forkuller foringen eller forvrider hætten. |
| Opholdstid | 0,5 til 3 sekunder | Kort ophold efterlader polymeren usmeltet; Long dwell overophedes folien og beskadiger produktet. |
| Hættemoment | 15 til 35 tommer-pund | Lavt drejningsmoment tillader hætten at løfte sig under opvarmning; højt drejningsmoment deformerer hætten og knuser foringen. |
| Liner folie tykkelse | 0,5 til 1,5 mm | Tynd folie opvarmes for hurtigt; tyk folie har brug for mere kraft og binder muligvis ikke jævnt. |
| Afkølingstid | 1 til 5 sekunder | Kort afkøling lader tætningen skifte, før den sætter sig; lang køling bremser linjen uden fordel. |
Andre defekter omfatter folie, der sidder fast inde i hætten, tætningslækage og løse hætter efter forsegling. Folie fast i hætten betyder normalt, at foringsvoksen eller klæbemidlet er uforenelig med procestemperaturen. Lækage kommer ofte fra en forurenet beholderlæbe eller en forkert justeret liner. Løse hætter kan skyldes lavt påføringsmoment eller at hætten trækker sig tilbage under afkøling.
Test hver batch med mindst tre metoder. En farvegennemtrængningstest afslører kanallækager. En vakuumforfaldstest måler beholderlukningens integritet. En skrælningstest kontrollerer bindingsstyrken mellem folien og beholderen. For sterile produkter tilføjer sprængtrykstest endnu et lag af selvtillid. Dokumenter resultaterne og gem dem sammen med batch-registret.
Matchende hætter og liners til din container
Låget og foringen skal matche beholderens finish, påfyldningslinjens hastighed og lægemiddelformuleringen. Injektionshætteglas bruger sædvanligvis 20 mm eller 13 mm aluminiumshætter med træk- eller afrivningsåbninger. En pullring-hætte lader sygeplejersker åbne hætteglasset uden værktøj, hvilket betyder noget på skadestuer og intensivafdelinger. Folieforingen indeni skal placeres fladt mod hætteglassets læbe. Enhver vipning skaber en lækagebane.
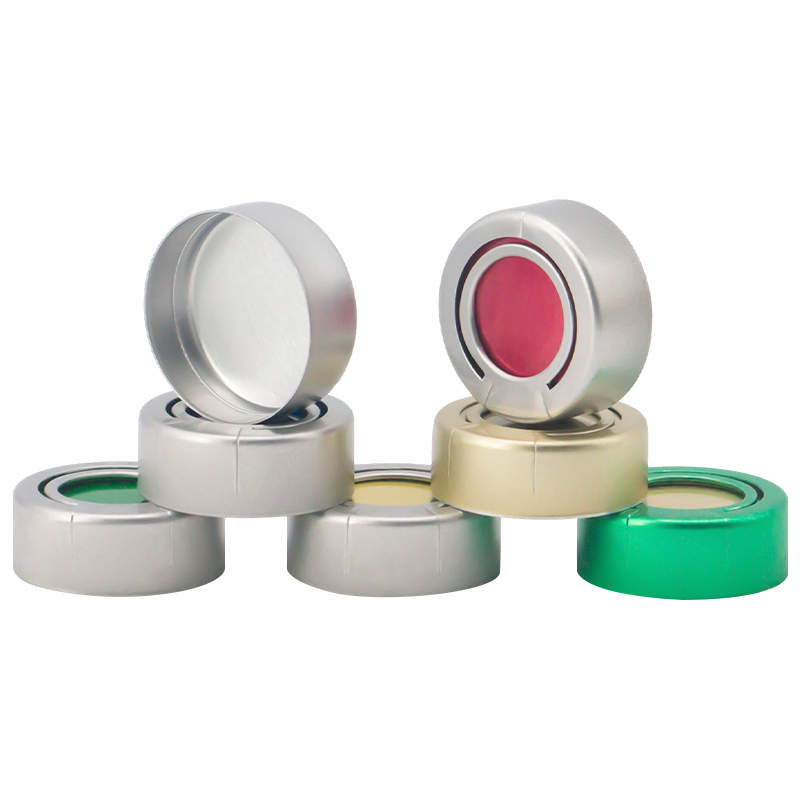 Aluminium Pull-Ring Cap En manipulationssikker aluminiumsforsegling designet til injektionshætteglas. Den har en integreret trækring, der, når den trækkes, fjerner hele aluminiumskappen rent fra vi... Se produkt →
Infusionsflasker er større og tungere. De har brug for hætter, der forbliver sikre under autoklavering og transport. Bro-type aluminium-plastikhætter kombinerer en aluminiumsskal med en plastiktop. Brostrukturen giver et stærkt greb og en ren åbning. Disse hætter fungerer godt med induktionsforsegling, fordi plastiktoppen ikke forstyrrer magnetfeltet. Foringen klæber til glas- eller plastflaskefinishen.
 Brotype Aluminium-plastikhætte En specialiseret forseglingslåg designet til infusionsflasker, bestående af en aluminiumshætte af brotypen og en plastikhætte. Se produkt →
Orale væskeflasker bruger ofte skruelåg. Et skruelåg giver en genlukkelig lukning, efter at induktionsforseglingen er brudt. Foringen skal binde til flaskehalsen uden at efterlade rester. Til pædiatriske sirupper og hostepræparater forhindrer en tæt forsegling fordampning og kontaminering. Hættemomentet skal være højt nok til at holde foringen på plads, men lavt nok til, at en patient kan åbne.
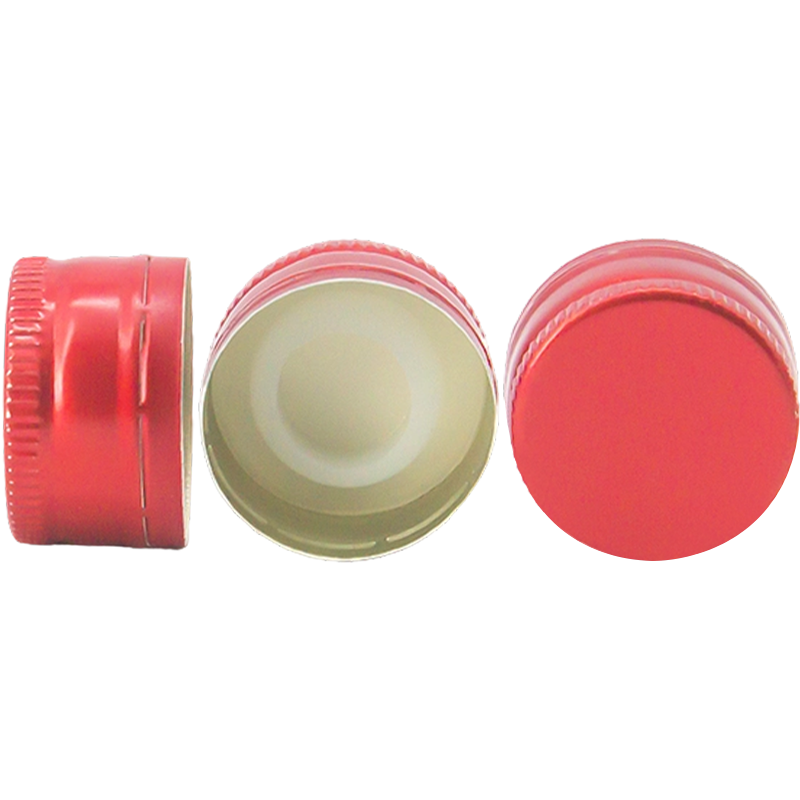 Aluminiumsskruelåg En omkostningseffektiv og holdbar forseglingsløsning designet til orale væskeflasker. Fremstillet af et enkelt stykke aluminium danner den en sikker tråd ved at krympe på bot... Se produkt →
Euro PP-hætter og andre plastiklukninger understøtter også induktionsforsegling, når de inkluderer en folieforing. Bekræft, at hættematerialet kan modstå den varme, der genereres i folien. Nogle plasttyper blødgøres eller deformeres ved forseglingstemperaturer. Bed altid om foringsprøver og kør en prøveperiode med dit faktiske produkt.
For en detaljeret opdeling af hættetyper, se vores komplet guide til aluminiumshætter til farmaceutiske hætteglas .
Kvalitetskontrol og regulatoriske forventninger
Farmaceutisk emballage falder ind under strenge regler. I USA forventer Food and Drug Administration, at beholdere lukker integritet for sterile produkter. I Europa dækker bilag 1 til retningslinjerne for god fremstillingspraksis steril fremstilling. Begge rammer kræver dokumenteret validering af forseglingsprocessen. Det betyder skriftlige procedurer for opsætning, drift og overvågning af induktionsforsegleren.
Cap-leverandøren spiller også en rolle. Kasketter skal produceres i et kontrolleret miljø. Jiangsu Changjiang Lids Co., Ltd. driver renrum i klasse C plus A og følger GMP- og ISO 9001-kravene. Virksomheden producerer aluminiumshætter, aluminium-plastikhætter og Euro PP-hætter med en årlig kapacitet på 3 milliarder aluminiumskapsler og 800 millioner polypropylenhætter. Disse egenskaber understøtter det niveau af renlighed og sporbarhed, som lægemiddelkøbere har brug for.
Når du auditerer en cap-leverandør, skal du bede om analysecertifikater for hvert parti. Bekræft, at foringsmaterialet opfylder USP klasse VI eller tilsvarende biokompatibilitetsstandarder. Tjek, at leverandøren validerer induktionsforseglingen med din specifikke beholder. En generisk seglvalidering er ikke nok. Beholderens finish, hættens drejningsmoment og linjehastigheden ændrer alle resultatet.
Indkøbsovervejelser og risikoreduktion
At købe hætter til induktionsforsegling er ikke en simpel prissammenligning. Et lavere prisloft kan spare en brøkdel af en cent per enhed, men en mislykket forsegling kan koste tusindvis af afviste partier. Overvej disse faktorer, før du afgiver en ordre.
- Anmod om linerprøver og kør en lineprøve ved tre forskellige momentindstillinger.
- Spørg efter det anbefalede induktionsforseglingsvindue til din beholderfinish.
- Bekræft minimumsordremængden og leveringstid for både hætter og foringer.
- Tjek, om leverandøren tilbyder OEM-tilpasning til hættefarve, logo eller foringstype.
- Gennemgå leverandørens renrumsklassificering og kvalitetscertifikater.
- Test tætningen efter simuleret transport og accelereret ældning.
Opbevaring har også betydning. Hætter og liner skal forblive i forseglede poser indtil brug. Fugtighed kan påvirke voks- og polymerlagene. Støv på foringen forhindrer en ensartet binding. Sæt et kontrolleret opstillingsområde i nærheden af påfyldningslinjen og uddanne operatører til at håndtere hætter med rene handsker.
Kontakt vores team for at diskutere dine tætningskrav og anmode om prøver. Vi kan hjælpe dig med at matche den rigtige hætte og liner til din påfyldningslinje og dit produkt.
Varmeinduktionsforsegling er et system, ikke en enkelt komponent. Forseglingshovedet, hætten, foringen, beholderen og påfyldningslinjen interagerer alle sammen. En perfekt hætte med det forkerte moment vil lække. Et perfekt drejningsmoment med den forkerte foring vil forkulle eller ikke binde. Start med et valideret parametervindue, test hver batch, og vælg hætter fra en leverandør, der forstår de farmaceutiske krav. Den tilgang beskytter dit produkt, dine patienter og din produktionsplan.
Nyheder
-
En fyldt flaske oral suspension kommer af stregen, låget drejes af en kunde, og folieskiven bliver siddende inde i låget i stedet for på flaskens kant. Der er ingen forseglin...
READ MORE -
Et vaccinehætteglas forlader påfyldningslinjen, kører med lastbil og ankommer med en tynd væskefilm på skulderen. Hætten er tæt, men den indvendige forsegling er aldrig bunde...
READ MORE -
En påfyldningslinje med 200 hætteglas i minuttet stopper pludseligt. Hver hætte i den sidste batch har en løs folieforing, og lækagetesten mislykkes. Synderen er sjældent sel...
READ MORE -
En fyldt HDPE-flaske forlader påfyldningslinjen med en hætte tilspændt til spec. Den passerer under en induktionsforsegling, og sekunder senere skal folien inde i låget binde...
READ MORE
Relaterede produkter
-

En pålidelig og manipulationssikker forseglingsløsning designet til standard injektionshætteglas. Det sikrer beholderforseglingens integritet og sikker nåleadgang til flydende medicin. ZB strukt...
Se mere -

En sikker og ergonomisk støtteløsning designet til sikkert at opbevare infusionsbeholdere i kliniske og plejemæssige omgivelser. Dens ketcherdesign med et integreret håndtag sikrer stabil, bærbar a...
Se mere -

En pålidelig og manipulationssikker forseglingsløsning designet til standard injektionshætteglas. Det sikrer beholderforseglingens integritet og sikker nåleadgang til flydende medicin. En profes...
Se mere -

En specialiseret forseglingshætte designet til hætteglas til farmaceutiske injektioner. Den har et design, der er let at rive af på aluminiumshætten, hvilket giver brugerne mulighed for at åbne den...
Se mere -

En specialiseret forseglingslåg designet til infusionsflasker, bestående af en aluminiumshætte af brotypen og en plastikhætte. ZB strukturelt design giver fordelen ved lav åbningskraft, og ved f...
Se mere -

En pålidelig og manipulationssikker forseglingsløsning designet til standard infusionsflasker. Det sikrer beholderforseglingens integritet og sikker nåleadgang til flydende medicin. Den har en b...
Se mere
-
Tag kontakt
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Mingzhu Road nr. 1, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, Kina
Oplysningerne på denne hjemmeside er kun beregnet til brug i lande og jurisdiktioner uden for Folkerepublikken Kina.
-
Produkt
Aluminium-plastik hætter Aluminium hætter Euro PP hætter PP-beholdere til kontaktlinser med folieforsegling Plastophæng til infusionsflaske Jerry Can i plast -
WhatsApp
Chris

-
WeChat
Lilian

Copyright © 2025 Jiangsu Changjiang Lids Co., Ltd. Alle rettigheder forbeholdes.
OEM Pharmaceutical Packaging Producent
Leverandør af farmaceutiske hætter
