
 简体中文


Language
Hjem / Nyheder / Industri nyheder / Varmeinduktionsforinger til farmaceutiske flasker: Udvælgelse og forsegling
Varmeinduktionsforinger til farmaceutiske flasker: Udvælgelse og forsegling
2026.10.01
En fyldt HDPE-flaske forlader påfyldningslinjen med en hætte tilspændt til spec. Den passerer under en induktionsforsegling, og sekunder senere skal folien inde i låget bindes til flaskens læbe. Hvis indstillingen af foringen, hætten eller forsegleren er forkert, kan pakken se fin ud, men den mislykkes i en lækagetest. En varmeinduktionsforing er derfor ikke en generisk folieskive. Det er en del af et forseglet system, der inkluderer hætten, beholderhalsen, induktionsforsegler og kvalitetstjek. Denne vejledning forklarer, hvad foringen gør, hvordan den skal vælges, hvor tætninger fejler, og hvad der skal verificeres før produktion.
Hvad er en varmeinduktionsforing, og hvad den indeholder
En varmeinduktionsforing er en flerlags forsegling, der sidder inde i en hætte. Når den lukkede beholder passerer gennem et induktionsfelt, opvarmes aluminiumsfolielaget af hvirvelstrømme. Varmen smelter et polymer varmeforseglingslag på beholdersiden. Tryk fra låget holder det blødgjorte lag mod flaskens læbe; efter afkøling forbliver folien bundet til beholderen og danner en forseglet membran.
| Lag | Fælles materiale | Primær funktion | Hvad skal verificeres |
|---|---|---|---|
| Folie | Aluminiumsfolie | Genererer varme og giver fugt og iltbarriere | Tykkelse, ledningsevne, nålehuller, kvalitet |
| Varmeforsegling | Polymerbelægning eller voksblanding | Klæber sig til beholderens læbe ved opvarmning | Kompatibilitet med HDPE, PP, PET, glas; tætningsstyrke |
| Opbakning | Pap, skum, PET, papirmasse | Understøtter foringen i hætten og styrer kompressionen | Tykkelse, tæthed, tilbagespring, hættepasning |
Sådan fungerer varmeinduktionsforsegling
Induktionsforsegling er en berøringsfri proces. Forseglingsspolen skaber et vekslende elektromagnetisk felt. Aluminiumsfolien i foringen opvarmes, og varmeforseglingslaget smelter. Lågets drejningsmoment og beholderens topbelastning giver tryk til limning. Efter at beholderen forlader spolen, afkøles og forstærkes tætningen.
Fire variabler styrer resultatet:
- Effekt: for lav forårsager svage tætninger; for høje forbrændinger liners eller warps caps.
- Dvæletid: linjehastighed ændrer eksponeringstiden, så en opskrift med 60 flasker i minuttet kan fejle ved 120.
- Tryk og drejningsmoment: lavt drejningsmoment skaber kanaler; for stort drejningsmoment forvrænger hætten.
- Køling: bindingen skal hærde før håndtering eller mærkning.
Etabler indstillinger med den faktiske beholder, hætte, foring, produkt og linjehastighed. En indstilling kopieret fra en anden flaskestørrelse er kun et udgangspunkt.
Hvorfor farmaceutisk emballage bruger varmeinduktionsforinger
I reguleret emballage understøtter foringen flere funktioner på én gang:
- Bevis på manipulation: en limet folieforsegling viser, at beholderen ikke er blevet åbnet.
- Forebyggelse af lækage: det mindsker risikoen for udslip af væske under transport.
- Fugt- og iltbarriere: folie hjælper med at beskytte følsomme lægemidler.
- Kontamineringskontrol: membranen begrænser mikrobiel indtrængen.
- Beskyttelse mod tyveri: en brudt forsegling er synlig.
Disse fordele har betydning for injektionshætteglas, infusionsflasker, vaccineflasker, orale væsker og diagnostiske reagenser. Foringen erstatter ikke en god hætte eller valideret påfyldningsproces, men det er afgørende for beholderlukningens integritet. For eksempel et hætteglaslukningssystem, der bruger aluminium plasthætter til hætteglas skal gennemgås som en komplet enhed, ikke som separate dele.
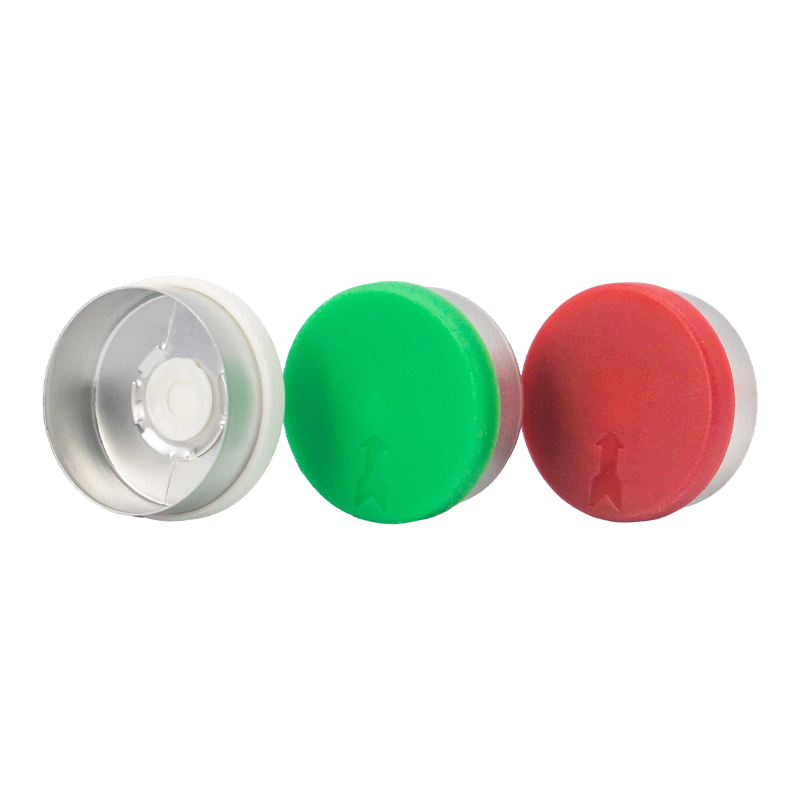 Engros aluminium-plastikhætter til injektionshætteglas og vaccineflasker En komposit hætteglaslukning med en aluminiumsskal, plastikindsats og gummiprop, designet til at beskytte injicerbare stoffer. Fremstillet i GMP-renrum med storskala produktion af aluminium-plastikhætter. Se produkt →
Valg af den rigtige liner til din beholder og låg
Start med beholderen, ikke foringskataloget. Halsfinishen, materialet og overfladens tilstand bestemmer, hvilket varmeforseglingslag der vil binde. En foring til HDPE tætner muligvis ikke pålideligt til PP, PET, glas eller en belagt læbe. Hættemateriale, foringslommedybde, gevinddesign og drejningsmoment påvirker også trykket ved tætningen.
Kontroller disse elementer, før du anmoder om prøver:
- Tegning af beholdermateriale og halsfinish, inklusive diameter, gevind og flad læbe.
- Hættetype og foringslommedimensioner.
- Fyldtemperatur og om produktet er varmt fyldt, retorteret eller frosset.
- Steriliseringsmetode, såsom ethylenoxid, gamma eller autoklave.
- Mållinjehastighed, forseglermodel og effektområde.
- Påkrævet tætningsstyrke, lækagehastighed og barriereydelse.
En skumbagside kan tolerere mere hættevariation; en papbagside kan give en fastere forsegling. Den forkerte bagside kan falde ud af hætten eller sætte sig fast efter forseglingen. Til infusionsbeholdere kan Euro PP-hætter med pullring- eller twinport-design parres med kompatible foringer, men forseglingsvinduet skal valideres.
 Pull-Ring Euro PP-hætter til infusions- og opløsningsflasker Indgrebssikre polypropylenhætter med integrerede trækringe for værktøjsfri adgang på infusions- og opløsningsflasker. Kompatible foringer og tætningsparametre skal valideres til applikationen. Se produkt →
Almindelige fejltilstande og hvordan man diagnosticerer dem
De fleste induktionsforseglingsdefekter kommer fra en mismatch eller drift, ikke en eneste dårlig liner. Tabellen kortlægger almindelige symptomer til sandsynlige årsager og første kontroller.
| Symptom | Sandsynlig årsag | Første kontrol |
|---|---|---|
| Svag eller delvis tætning | Lav effekt, kort opholdstid, lavt hættemoment eller forurenet læbe | Bekræft forseglerens output, linjehastighed, hættemoment og læbetilstand |
| Folie stuck in cap | Overophedning, forkert frigivelseslag eller overdreven kompression af hætten | Reducer strøm eller dvæletid; tjek foringskonstruktion og hættedybde |
| Brændt eller misfarvet liner | Effekten er for høj, spolen for tæt på eller dobbeltpasser gennem forsegleren | Mål spolegabet; bekræft, at beholderne passerer én gang med korrekt hastighed |
| Lækage efter tætning | Kanal under folie, oval hals eller beskadiget læbe | Inspicer halsfinish, foringscentrering og forseglingsområdet med farvestof eller vakuumtest |
| Cap forvrængning | Overskudsvarme eller tynd hættevæg | Tjek hætteharpiks, vægtykkelse og afkølingstid |
Juster ikke strømmen alene. Varme, tid, tryk og køling interagerer. Et skifte i hætteleverandør eller foringsparti kan flytte vinduet. Før fortegnelser over forseglerindstillinger, hættemoment, foringsparti og testresultater, så afdrift kan spores.
Opsætning og validering af forseglingsprocessen
Begynd med et kontrolleret forsøg med produktionsbeholder, hætte, foring, produkt og linjehastighed. Test lav, medium og høj effekt og dvæletid. Undersøg bindingsmønsteret for en ensartet ring uden brændemærker eller kanaler.
Validering bør omfatte:
- Afrivnings- eller sprængtest.
- Farvegennemtrængning eller vakuum henfaldslækagetest.
- Visuel inspektion for foliedækning, rynker og hætteskader.
- Momenttest efter forsegling og simuleret transport.
- Stabilitets- eller forsendelsessimulering efter behov.
Under produktionen skal du kontrollere forseglingskraft, linjehastighed, hættemoment og forseglingskvalitet med definerede intervaller. Hold separate opskrifter for hver flaskestørrelse.
Leverandør- og kvalitetstjek
Foringsleverandøren skal give materialespecifikationer, varmeforseglingslagdata, oplysninger om migration eller biokompatibilitet, hvor det er relevant, sporbarhed for partier og anbefalede forseglingsvinduer. For farmaceutisk emballage reducerer renrumsproduktion og et dokumenteret kvalitetssystem risiko. ISO 9001 og GMP-tilpasning er praktiske signaler om, at leverandøren forstår regulerede markeder.
Jiangsu Changjiang Lids Co., Ltd. har fremstillet farmaceutisk emballage siden 2000 og driver et C A-renrum. Dens sortiment omfatter aluminiumshætter, aluminiumsplasthætter, Euro PP-hætter og lukninger til injektionshætteglas, infusionsflasker og orale væsker. Den angiver en årlig kapacitet på 3 milliarder aluminium- og aluminiumsplasthætter og 800 millioner polypropylenhætter med GMP- og ISO 9001-systemer. Fordi foringen, hætten og flaskehalsen skal arbejde sammen, er denne hætteproduktionserfaring relevant. Det kan du anmode om prøver eller en linergennemgang for at bekræfte pasform før produktion.
Spørg, hvordan liner-partier kontrolleres, og hvordan ændringer i folie- eller filmleverandører styres. En ny varmeforseglingsbelægning kan ændre tætningsydelsen, selv når den færdige hætte ser ens ud.
Nøglemuligheder til valg af varmeinduktionsforing
- Behandl foringen som en del af et komplet lukkesystem med hætten, beholderen, forsegleren og processen.
- Tilpas varmeforseglingslaget til beholdermaterialet og steriliseringsmetoden.
- Styr effekt, opholdstid, tryk, drejningsmoment og køling som ét vindue.
- Valider med lækage- og tætningsstyrketest, og overvåg derefter produktionen.
- Arbejd med en leverandør, der dokumenterer materialer, partisporbarhed og renrumskontrol.
En varmeinduktionsforing ser enkel ud, men den beskytter produktet fra påfyldningslinjen til patienten. Definer kravet, test det rigtige system, og hold processen under kontrol.
Nyheder
-
En fyldt flaske oral suspension kommer af stregen, låget drejes af en kunde, og folieskiven bliver siddende inde i låget i stedet for på flaskens kant. Der er ingen forseglin...
READ MORE -
Et vaccinehætteglas forlader påfyldningslinjen, kører med lastbil og ankommer med en tynd væskefilm på skulderen. Hætten er tæt, men den indvendige forsegling er aldrig bunde...
READ MORE -
En påfyldningslinje med 200 hætteglas i minuttet stopper pludseligt. Hver hætte i den sidste batch har en løs folieforing, og lækagetesten mislykkes. Synderen er sjældent sel...
READ MORE -
En fyldt HDPE-flaske forlader påfyldningslinjen med en hætte tilspændt til spec. Den passerer under en induktionsforsegling, og sekunder senere skal folien inde i låget binde...
READ MORE
Relaterede produkter
-

En sikker og ergonomisk støtteløsning designet til sikkert at opbevare infusionsbeholdere i kliniske og plejemæssige omgivelser. Dens ketcherdesign med et integreret håndtag sikrer stabil, bærbar a...
Se mere -

En præcisionsforseglingsløsning designet til patronbaserede lægemiddelleveringssystemer, såsom fyldte sprøjter og peninjektorer. Det sikrer steril integritet og sikker, pålidelig nåleadgang til inj...
Se mere
-
Tag kontakt
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Mingzhu Road nr. 1, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, Kina
Oplysningerne på denne hjemmeside er kun beregnet til brug i lande og jurisdiktioner uden for Folkerepublikken Kina.
-
Produkt
Aluminium-plastik hætter Aluminium hætter Euro PP hætter PP-beholdere til kontaktlinser med folieforsegling Plastophæng til infusionsflaske Jerry Can i plast -
WhatsApp
Chris

-
WeChat
Lilian

Copyright © 2025 Jiangsu Changjiang Lids Co., Ltd. Alle rettigheder forbeholdes.
OEM Pharmaceutical Packaging Producent
Leverandør af farmaceutiske hætter
